
Vistas:0 Autor:Editor del sitio Hora de publicación: 2026-10-05 Origen:Sitio


Imagínese esto. Acaba de pasar cuatro horas ejecutando una trayectoria de herramienta compleja y de múltiples profundidades en un panel de plástico grande e impecable. El acabado superficial es vítreo. Las dimensiones son acertadas. Pero en el momento exacto en que matas la presión de la mesa de vacío, los bordes de la tabla se curvan hacia arriba como una papa frita. Su proyecto perfectamente plano ahora está severamente deformado.
Este frustrante escenario rara vez se debe a un error de la máquina. Más bien, es una reacción física predecible arraigada en la ciencia material. El mecanizado no sólo elimina material. Libera tensiones internas ocultas encerradas dentro del plástico desde el día de su fabricación. Esta repentina liberación de tensión, combinada con el intenso calor de la herramienta de corte, obliga a los paneles grandes a deformarse completamente fuera de equilibrio.
En esta guía completa, desglosaremos las razones mecánicas exactas detrás de esta deformación. Más importante aún, compartiremos métodos probados y probados en el taller para mantener sus paneles de gran formato perfectamente planos desde el estante de almacenamiento hasta la instalación final.
Liberación de tensión interna: el material tallado de un lado de un panel altera su equilibrio físico. Esto libera la tensión de fabricación acumulada, lo que hace que el material se incline hacia o alejándose de la cara mecanizada.
Calor y fricción: el enrutamiento CNC de alta velocidad genera una intensa energía térmica localizada. Este calor atrapado provoca una expansión y contracción desigual dentro de la estructura del polímero.
El material importa: Los plásticos moldeados por células poseen una estructura molecular uniforme y multidireccional. Esto los hace significativamente menos propensos a arquearse durante el mecanizado pesado en comparación con sus homólogos extruidos.
La solución de recocido: calentar lentamente el material en un horno industrial y dejar que se enfríe gradualmente elimina por completo las tensiones internas, lo que garantiza la estabilidad dimensional.
Almacenamiento adecuado: El almacenamiento de materiales en ángulo introduce una deformación permanente previa al mecanizado conocida como fluencia. Las láminas deben almacenarse completamente planas en ambientes con clima controlado.
Al fabricar paneles de plástico de gran tamaño, la estabilidad dimensional es la principal preocupación tanto para los ingenieros como para los operadores. Comprender la mecánica por la que se mueven los polímeros es el paso fundamental para prevenir costosas fallas dimensionales.
Cada panel de polímero fabricado contiene un nivel inherente de tensión superficial. Durante el proceso de producción en fábrica, las capas externas (a menudo denominadas pieles) del material se enfrían a un ritmo ligeramente diferente al del núcleo interno. Esto crea un estado de tensión equilibrado y estrechamente ligado en todo el ámbito.
Cuando utiliza una fresadora para encajar, grabar o revestir un lado de un panel grande, está quitando físicamente esa piel que mantiene la tensión. El lado sin cortar del panel conserva su tensión superficial original y de repente comienza a tirar con más fuerza que el lado recién mecanizado. Esta tensión asimétrica fuerza al panel a perder el equilibrio. Cuanto mayor es la superficie y más profundo es el corte, más pronunciada se vuelve esta curvatura mecánica.
Si bien el plástico se considera completamente impermeable, en realidad es ligeramente higroscópico. Con el tiempo, absorbe pequeñas cantidades de humedad del aire ambiente del taller. Cuando ambos lados de un panel en bruto están expuestos por igual, esta tasa de absorción permanece uniforme.
El mecanizado altera esta delicada dinámica. Al eliminar la densa capa superficial se expone el núcleo interno, ligeramente más poroso, a la humedad de la habitación. Si un lado absorbe humedad a un ritmo diferente que el lado intacto, el material experimenta una expansión volumétrica desigual. Esto es particularmente notable cuando se utiliza una lámina acrílica transparente para aplicaciones arquitectónicas transparentes, donde incluso los ahuecamientos superficiales sutiles pueden causar una distorsión óptica severa. Mantener una humedad relativa controlada en su espacio de trabajo es una forma sencilla y muy eficaz de mitigar esta variable oculta.
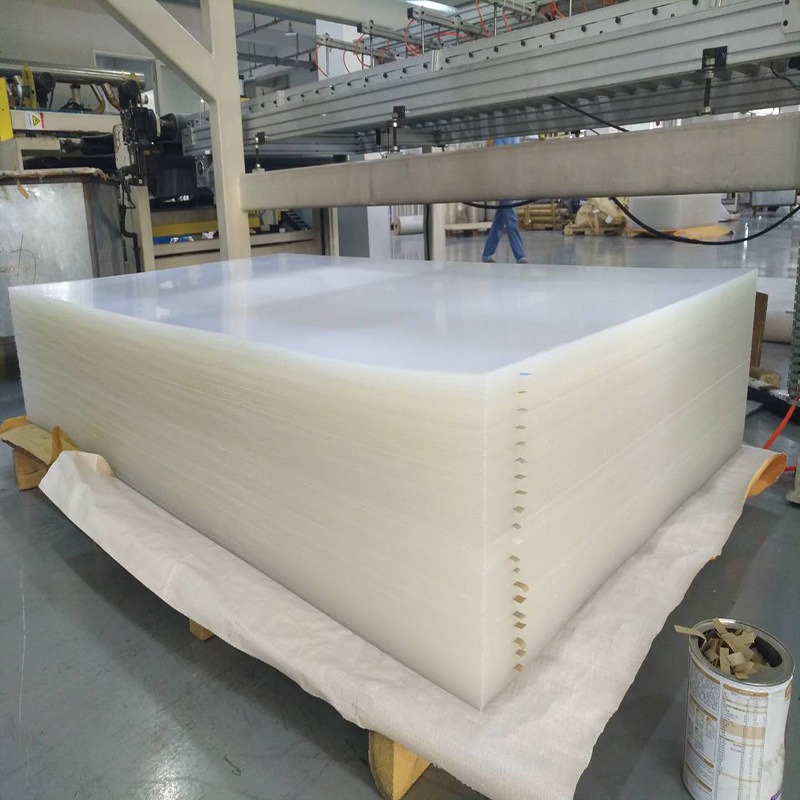
Más allá de la liberación repentina de la tensión inherente, el propio proceso de mecanizado introduce fuerzas externas violentas que desestabilizan los plásticos. El principal disruptor en la cama del enrutador es la energía térmica. Los polímeros tienen un punto de fusión relativamente bajo junto con un alto coeficiente de expansión térmica, lo que los hace increíblemente sensibles al calor.
Al observar las tendencias recientes de la industria en la fabricación arquitectónica y la rotulación, se observa un impulso masivo hacia la automatización CNC de alta velocidad. Los talleres utilizan husillos a velocidades de avance vertiginosas para maximizar el rendimiento diario. Si bien las velocidades de los pórticos han evolucionado, la física de los polímeros sigue siendo exactamente la misma. Esta búsqueda incesante de velocidad a menudo ignora los umbrales térmicos de los termoplásticos. En consecuencia, estamos viendo un aumento notable en toda la industria en las tasas de rechazo dimensional. Equilibrar las demandas de producción modernas con una gestión consciente del calor es ahora el factor que define entre un taller rentable y uno que se ahoga en chatarra.
La fricción es el subproducto inevitable de una herramienta de carburo que se acopla con material sólido. Al fresar paneles grandes, el uso de brocas desafiladas, velocidades de husillo incorrectas o velocidades de avance lentas generan cantidades masivas de fricción localizada estrictamente en el lado mecanizado del panel.
A medida que la temperatura aumenta dentro del canal cortado, el lado calentado del plástico se expande. Una vez que se completa la trayectoria y el panel comienza a enfriarse a temperatura ambiente, ese lado mecanizado se contrae. Debido a que este drástico ciclo térmico solo ocurrió en una cara del material, la contracción desigual literalmente hace que el panel adopte una forma arqueada.
La eficiencia en la fabricación a menudo obliga a los operadores a eliminar la mayor cantidad de material posible en una sola y pesada pasada. Desafortunadamente, sumergir una herramienta demasiado profundamente aumenta su compromiso físico con el material. Esto atrapa el calor dentro de la ranura y maximiza la liberación violenta de la tensión superficial.
Los fabricantes experimentados confían en múltiples pasadas poco profundas, conocidas en el sector como reducciones, en lugar de cortes profundos únicos. Al eliminar el material gradualmente, la herramienta genera significativamente menos calor por pasada. Además, las tensiones internas del plástico se liberan en incrementos más pequeños y manejables. Este enfoque metódico preserva la integridad estructural de la capa base restante.
No todos los plásticos son iguales. El método de fabricación específico de la materia prima juega un papel definitivo en su comportamiento bajo una fresa giratoria. Especificar el tipo incorrecto de material para un proyecto de mecanizado a gran escala casi garantiza un resultado distorsionado.
Característica | Procesamiento extruido | Procesamiento de moldeo celular |
|---|---|---|
Método de fabricación | Forzado a través de pesados rodillos mecánicos. | Curado naturalmente dentro de moldes de vidrio. |
Estructura molecular | Cadenas de polímeros direccionales y alineadas. | Cadenas multidireccionales reticuladas. |
Nivel de estrés interno | muy alto | Extremadamente bajo |
maquinabilidad | Propenso a derretirse y engomarse en trozos. | Astillas limpiamente, excelente resistencia térmica. |
Mejor aplicación | Cortes sencillos, termoformado, proyectos económicos. | Cajeras profundas, enrutamiento CNC de precisión |
Para un enrutamiento de precisión, los profesionales de la industria especifican casi exclusivamente una lámina de acrílico fundido . Debido a que cura lentamente, el material moldeado contiene una tensión interna mínima. Las variantes de fundición premium cuentan con una notable transmitancia de luz del 93 por ciento y están disponibles en espesores robustos que van desde 1,8 mm hasta 50 mm. Cuando se talla un panel fundido, las cadenas de polímero multidireccionales mantienen su rigidez estructural mucho mejor que los tipos extruidos. Si bien no es completamente inmune a la curvatura si se mecaniza mal, proporciona la base más estable disponible para la fabricación de paneles grandes.
Las exhibiciones arquitectónicas y la señalización de alta gama frecuentemente requieren acabados especializados. Esto introduce un conjunto completamente nuevo de variables al proceso de mecanizado. Los plásticos reflectantes exigen parámetros distintos en comparación con los paneles transparentes u opacos estándar.
Fabricar una lámina acrílica de espejo implica lidiar con un efecto de tira bimetálica. Estos paneles constan de un sustrato estándar que ha sido metalizado al vacío en un lado y sellado con una capa posterior protectora rígida. El núcleo de plástico y el soporte rígido reaccionan de manera completamente diferente a la expansión térmica y a la tensión mecánica.
Cuando mecaniza a través del respaldo reflectante, la tensión protectora se distribuye de manera desigual. Si la herramienta genera demasiado calor, el respaldo puede encogerse o expandirse a un ritmo diferente al del núcleo de plástico, lo que hace que todo el panel se doble agresivamente. El mecanizado de materiales espejados requiere parámetros de corte altamente optimizados y de bajo calor para garantizar que la unión entre el sustrato y el revestimiento reflectante permanezca perfectamente estable.
La selección adecuada de materiales y las trayectorias de herramientas cuidadosas reducen el riesgo de deformación. Sin embargo, el método científicamente más sólido para garantizar un panel completamente plano es el acondicionamiento térmico. En la fabricación de plásticos industriales, este proceso crítico se conoce como recocido.
El recocido es un proceso térmico controlado diseñado específicamente para aliviar las tensiones internas dentro de un polímero. Implica colocar el plástico en un horno industrial con circulación de aire y elevar lentamente la temperatura hasta justo por debajo de la temperatura de transición vítrea del material. El material se mantiene a esta temperatura durante un período específico, seguido de una fase de enfriamiento controlada y extremadamente lenta hasta alcanzar la temperatura ambiente.
Desde un punto de vista molecular, calentar el plástico aumenta la movilidad de las cadenas poliméricas. Esta afluencia de energía térmica permite que las cadenas tensas y fuertemente enrolladas se relajen y se realineen en un estado de reposo natural y libre de estrés. Al eliminar las tensiones internas antes de encender la máquina CNC, el material no reaccionará violentamente cuando se retire la capa superficial.
La ejecución de este proceso requiere un control preciso de la temperatura. Para paneles estándar de hasta 9 mm de espesor, el horno generalmente se eleva a aproximadamente 175 grados Fahrenheit y se mantiene durante cuatro a seis horas. La fase más crucial es el tiempo de reutilización. La temperatura no debe descender más de 18 grados Fahrenheit por hora. Acelerar la fase de recuperación arruina instantáneamente el esfuerzo de recocido.
Si el recocido no es una opción debido a limitaciones presupuestarias o falta de equipo, los operadores deben confiar completamente en prácticas de mecanizado optimizadas para gestionar el calor y la liberación de tensión.
El objetivo final del mecanizado de plástico es eliminar material y al mismo tiempo transferir el calor generado al chip de desecho. No puedes permitir que ese calor se absorba en el panel restante. Esto requiere establecer una carga de viruta precisa, que es el tamaño físico de la viruta de plástico eliminada por cada filo durante una revolución.
Si la velocidad del husillo es demasiado alta y la velocidad de avance es demasiado baja, la herramienta simplemente frotará contra el plástico. Esto derrite el material y provoca una deformación térmica grave. Por el contrario, una relación adecuada entre alimentación y velocidad crea una viruta limpia y distinta que actúa como un disipador de calor y aleja la energía térmica del corte. Mantener una carga de viruta entre 0,010 pulgadas y 0,020 pulgadas generalmente garantiza condiciones de corte frías.
La forma en que se fija un panel a la mesa del enrutador afecta directamente su planitud final. Las abrazaderas mecánicas aplican una presión concentrada y localizada en los bordes del material. Si un panel grande tiene un arco natural y sutil de fábrica, sujetar los bordes obligará a la hoja a quedar plana contra el spoiler.
Mecanizar el panel mientras se encuentra bajo esta tensión mecánica forzada es completamente contraproducente. Una vez que se sueltan las abrazaderas, el panel volverá inmediatamente a su forma arqueada original. Las mesas de vacío son el estándar de la industria porque distribuyen la fuerza de sujeción de manera uniforme en toda la superficie sin introducir puntos de tensión mecánica localizados.
Cuando el diseño del proyecto lo permite, los operadores pueden utilizar mecanizado equilibrado para contrarrestar la liberación de tensión. Si se debe colocar una cavidad grande y profunda en la cara de un panel, es probable que se doble hacia el corte. Al darle la vuelta al panel y mecanizar un volumen similar de material desde la parte posterior, se libera la tensión superficial en ambos lados por igual. Esta liberación equilibrada iguala las fuerzas de tracción, permitiendo que el material del núcleo quede plano.
La deformación no siempre es causada por la máquina CNC. Con frecuencia, la deformación se introduce semanas antes de que el material toque la fresadora. La gestión adecuada del inventario es un paso innegociable para la estabilidad dimensional.
Uno de los errores más comunes y dañinos en los talleres de fabricación es almacenar paneles grandes verticalmente, apoyándolos contra una pared para ahorrar espacio en el piso. Con el tiempo, la gravedad ejerce una fuerza constante y desigual sobre el panel inclinado. Debido a que el plástico es un material viscoelástico, responde a esta carga constante mediante un proceso llamado fluencia o flujo en frío.
La fluencia causa deformación permanente. Almacenar una lámina acrílica grande en ángulo obliga al centro sin soporte a doblarse por su propio peso. Si coloca esta lámina deformada por fluencia sobre una mesa de vacío, la succión la aplana temporalmente. Pero en el momento en que se apaga el vacío, la memoria del material lo obliga a volver a adoptar la forma arqueada, arruinando la pieza mecanizada.
Para evitar la deformación previa al mecanizado, los materiales deben almacenarse completamente planos y horizontales. Los estándares industriales requieren paletas de soporte total o sistemas de estanterías de alta resistencia que soporten toda la superficie de la lámina sin combarse. Además, mantener una temperatura estable en el taller y una humedad relativa constante garantiza que el material permanezca en estado de equilibrio hasta que comience la fabricación.
A pesar del almacenamiento meticuloso y las velocidades de avance CNC perfectas, los fabricantes pueden ocasionalmente encontrar un panel que exhiba una ligera curvatura después de una eliminación agresiva del material. Desechar un panel caro y de gran formato rara vez es la primera opción más económica.
Para los paneles que se han curvado debido a la expansión térmica durante el mecanizado, a veces es posible revertir el efecto usando calor controlado. Se trata de colocar el panel alabeado sobre una superficie perfectamente plana y resistente al calor, como una gruesa placa de aluminio mecanizada. El panel se coloca en un horno y se calienta lo suficiente para relajar las cadenas de polímero, sin alcanzar el punto de fusión. Se coloca un peso distribuido uniformemente sobre el panel mientras se enfría lentamente. Este método intenta restablecer la memoria del material a un estado plano.
Si no se dispone de un horno industrial y la curvatura es relativamente menor, el problema suele solucionarse mecánicamente durante la fase final de instalación. Al diseñar sistemas de armazón rígidos, el panel alabeado se puede capturar y aplanar. Cuando utilice sujetadores mecánicos para aplanar un panel arqueado, debe perforar orificios de paso de gran tamaño para los tornillos. Utilice siempre tornillos de cabeza plana con arandelas de neopreno suave para permitir micromovimientos seguros y evitar grietas por tensión con el tiempo.
La curvatura después del mecanizado es una reacción natural y predecible a la liberación de tensión, el calor excesivo y la absorción desigual de humedad. Al comprender la física detrás del comportamiento de los polímeros, los fabricantes pueden prevenir fácilmente estos fallos dimensionales. Priorice siempre los materiales fundidos de alta calidad para el mecanizado pesado, optimice estrictamente los avances y las velocidades de su CNC para crear virutas que extraigan calor e implemente protocolos adecuados de almacenamiento plano.
¿Listo para eliminar las deformaciones de su línea de producción y elevar la calidad de su fabricación? La base de un proyecto perfectamente plano comienza con materias primas de primera calidad. Explore hoy la de alta estabilidad línea de productos Allsign para encontrar la formulación exacta que exige su próximo proyecto CNC.
Generalmente sí. Los materiales más gruesos poseen un mayor momento de inercia, lo que significa que tienen una rigidez estructural significativamente mayor para resistir la atracción física de la tensión superficial asimétrica. Sin embargo, la proporción de material eliminado dicta en última instancia el resultado. Si toma un panel de una pulgada de espesor y extrae 0,8 pulgadas de material, la base restante de 0,2 pulgadas se comportará exactamente como una hoja delgada y se volverá muy susceptible a arquearse. Mantener una capa base gruesa y sin mecanizar es fundamental.
Para piezas localizadas excepcionalmente pequeñas, una pistola de calor puede proporcionar un alivio temporal. Sin embargo, para paneles grandes, se desaconseja el uso de una pistola de calor. Una pistola de calor aplica gradientes térmicos intensos y desiguales a la superficie. Esto hace que el área calentada se expanda rápidamente mientras que las áreas frías circundantes permanecen rígidas. En realidad, esto puede exacerbar la deformación, inducir una tensión interna severa o hacer que la superficie forme burbujas y ampollas. El verdadero aplanamiento requiere calor ambiental uniforme.
Este fenómeno se conoce en la ciencia de los polímeros como enloquecimiento. Ocurre cuando el estrés interno de fabricación se ve agravado por factores externos, como el calor inducido por la fricción de una broca de enrutador CNC desafilada o la exposición a solventes químicos agresivos como limpiadores a base de alcohol. Las cadenas de polímeros se rompen físicamente a nivel microscópico, creando miles de pequeñas microfracturas blancas. Esto se evitará utilizando materiales de fundición que alivien la tensión y optimizando las velocidades de avance de su mecanizado.
El mecanizado de plásticos requiere un equilibrio preciso. Mover la fresa demasiado lentamente hace que la herramienta roce el plástico en lugar de cortarlo. Esta fricción genera enormes cantidades de calor, derritiendo el material y provocando deformaciones graves. Por el contrario, moverse demasiado rápido sin las RPM adecuadas del husillo puede hacer que la broca muerda de manera demasiado agresiva, provocando astillas o grietas catastróficas. El objetivo es calcular una velocidad de alimentación que cree chips de plástico físicos distintos que alejan la energía térmica del panel.
Absolutamente. El uso de una geometría incorrecta atrapa el calor dentro del corte. Para los plásticos, las brocas O-flate de un solo filo son el estándar de la industria. Su diseño de flauta abierta permite una evacuación masiva de virutas, lo que elimina físicamente el calor del canal de corte antes de que pueda absorberse en el panel y provocar una curvatura térmica. Nunca utilice brocas para cortar madera o metal para la fabricación de plástico de alta calidad.
Los ingenieros recomiendan dejar que un panel recién mecanizado se aclimate en un ambiente con clima controlado durante al menos 24 horas antes de la instalación final. Este período de descanso permite que el calor residual de la superficie se disipe y le da tiempo al material para estabilizar su contenido de humedad con la humedad ambiental de la habitación, evitando deformaciones inesperadas después de atornillarlo a un marco.


