
Vistas:0 Autor:Editor del sitio Hora de publicación: 2026-10-14 Origen:Sitio


¿Alguna vez desempaquetaste una paleta nueva de acrílico y descubriste que la textura se siente un poco menos profunda que la de tu pedido anterior? Para los fabricantes, arquitectos y diseñadores industriales, esta discrepancia microscópica puede alterar instantáneamente una línea de montaje cuidadosamente planificada. Imagínese colocar una puerta de gabinete personalizada y encontrar que el panel texturizado suena suelto dentro de su canal de extrusión de aluminio. O peor aún, encender una enorme pantalla retroiluminada solo para detectar una difusión desigual de la luz y puntos calientes LED deslumbrantes en toda la superficie.
Si bien son increíblemente frustrantes en el taller, estos cambios en la profundidad del patrón son una realidad de fabricación estándar y no un defecto del material. Surgen de tolerancias de espesor aceptables en la industria y de la física inflexible de la producción de polímeros. En esta guía técnica, desglosaremos exactamente por qué ocurren estas variaciones desde una perspectiva de ingeniería. Al comprender la ciencia subyacente de la fabricación de plástico, puede implementar estrategias de adquisición viables para eliminar inconsistencias en sus construcciones arquitectónicas y de diseño en curso.
Las tolerancias dictan la percepción: cada lámina acrílica tiene una tolerancia de espesor inherente. Esta variación de base influye directamente en qué tan profundo o poco profundo aparece y se siente un patrón de superficie.
Los métodos de producción importan: la ruta de fabricación específica, ya sea por fundición celular o extrusión, determina fundamentalmente la consistencia básica de la textura en múltiples lotes.
Física y medio ambiente: la humedad de la fábrica, las temperaturas de curado exotérmicas y el desgaste microscópico de los rodillos metálicos contribuyen a los microcambios dimensionales.
La adquisición inteligente es crucial: especificar números de lote exactos y alinear sus requisitos dimensionales con un proveedor técnicamente avanzado reducirá drásticamente las discrepancias visibles.
Para comprender realmente por qué fluctúa la profundidad de la textura, primero debemos pisar el piso de la fábrica. Aplicar un patrón a un polímero no es tan sencillo como estampar un diseño en plástico rígido y frío. Requiere complejos procedimientos térmicos y químicos que dictan la integridad estructural final de la lámina.
La industria depende en gran medida de dos técnicas distintas: fundición celular y extrusión. Cada proceso manipula el polímero en bruto de una manera fundamentalmente diferente.
En el método de fundición celular, el monómero líquido de metacrilato de metilo se combina con catalizadores específicos. Esta mezcla volátil se vierte directamente en un molde formado por dos paneles paralelos. La resina líquida se somete a un ciclo de calentamiento controlado dentro de un baño de agua o autoclave, lo que provoca que se polimerice y endurezca. Debido a que esto depende del curado fluido dentro de una cavidad estática, la lámina resultante alcanza un peso molecular excepcionalmente alto. Esto produce una claridad óptica superior y una excelente resistencia al agrietamiento químico.
Por el contrario, el proceso de extrusión comienza con gránulos sólidos de polimetacrilato de metilo. Estos gránulos se introducen en una enorme extrusora industrial y se funden en un estado fundido altamente viscoso. Este polímero caliente se fuerza continuamente a través de una matriz de precisión y se comprime entre una serie de rodillos de calandrado de metal pesado. Estos rodillos enfrían instantáneamente y aplanan el plástico en una lámina continua.
Específicamente, el método de estampación de una textura depende completamente de esta elección de producción primaria. En la fundición celular, el patrón vive dentro del propio molde. La superficie interior de vidrio o metal está grabada o pulida con chorro de arena. A medida que la resina líquida se calienta y cura, fluye hacia cada grieta microscópica, adoptando perfectamente la topografía del molde.
Pasando a la extrusión, el patrón se aplica mediante fuerza mecánica bruta. Cuando el plástico fundido sale de la matriz, pasa a través de rodillos de calandrado. Uno de estos rodillos de acero tiene un profundo relieve con el diseño deseado. La inmensa presión hidráulica transfiere la textura, creando una lámina acrílica con patrón altamente uniforme apenas unos segundos antes de que el material se solidifique.
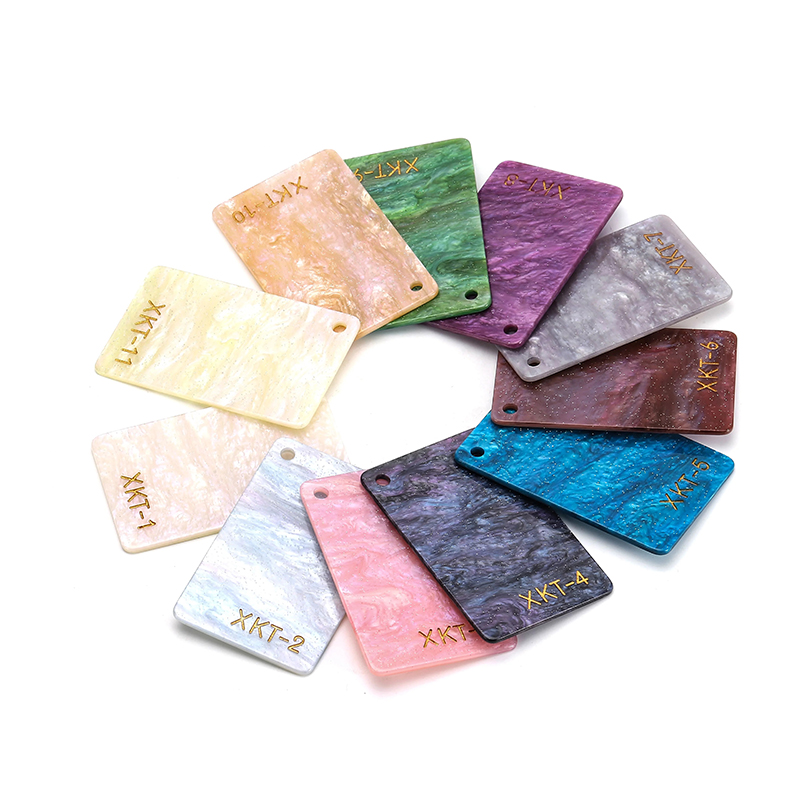
Cuando un equipo de montaje nota una discrepancia en la profundidad, la suposición inmediata suele ser un proceso de impresión defectuoso. Sin embargo, la causa técnica más frecuente está directamente relacionada con la tolerancia general del espesor de la lámina base.
Ninguna instalación de fabricación puede producir una lámina de plástico con absoluta perfección matemática en cada milímetro cuadrado. La industria establece rangos de tolerancia aceptables para tener en cuenta la dinámica térmica. Debido a que la fundición celular implica la contracción del líquido y una posible deflexión del molde bajo calor extremo, sus tolerancias son naturalmente más amplias. La extrusión, gobernada por rodillos mecánicos calibrados digitalmente, mantiene un perfil mucho más ajustado.
Método de fabricación | Tolerancia de espesor típica | Causa primaria de ingeniería |
|---|---|---|
Acrílico fundido celular | +/- 10% a 15% | Contracción volumétrica y deflexión del molde de vidrio durante el curado exotérmico. |
Acrílico extruido | +/- 5% | Microfluctuaciones en la presión del rodillo hidráulico o en el flujo del troquel fundido. |
Además, la profundidad percibida de un patrón siempre es relativa al volumen total de la hoja. Considere un molde diseñado para presionar una textura de 1 mm de profundidad en un panel de 5 mm de espesor. Si el espesor de la base fluctúa hasta 4,5 mm debido a las tolerancias de fundición estándar, ese patrón de 1 mm de repente ocupa un porcentaje significativamente mayor de la sección transversal total del material.
Este cambio fraccionario altera fundamentalmente el ángulo de refracción de la luz que pasa a través del panel. Una base subyacente más delgada hace que la textura se sienta menos profunda debajo de la yema del dedo y parezca menos pronunciada a la vista, a pesar de que el rodillo de acero físico o el molde de vidrio grabado permanecieron completamente sin cambios.
En los últimos años, los sectores del diseño arquitectónico y comercial han experimentado un cambio masivo hacia estructuras visuales monolíticas y sin fisuras. Los diseñadores de iluminación están presionando para lograr un control lumínico ultrapreciso en fachadas iluminadas a gran escala, exigiendo una estabilidad dimensional sin precedentes a los proveedores de polímeros. A medida que los proyectos se alejan de los paneles segmentados hacia una difusión de luz continua de borde a borde, la tolerancia a la variación entre lotes prácticamente ha desaparecido. Para cumplir con estas rigurosas especificaciones modernas, los fabricantes de primer nivel están invirtiendo fuertemente en sistemas de inspección óptica automatizados y calibraciones de extrusión digitales avanzadas, garantizando que los materiales estéticos funcionen con confiabilidad de grado de ingeniería.
Más allá de las tolerancias de espesor de referencia, varias variables ambientales y mecánicas altamente específicas cambian de una producción a la siguiente. Comprender estos factores explica por qué lograr una identidad absoluta entre lotes es un complejo obstáculo de ingeniería.
El acrílico celular sufre una violenta transformación química a medida que los monómeros individuales se unen formando densas cadenas de polímeros. Esta reacción exotérmica genera un calor intenso, lo que hace que el material se contraiga aproximadamente entre un dos y un cuatro por ciento a medida que se solidifica. Si un lote se enfría un poco más rápido que el siguiente debido a ajustes menores en la programación de fábrica, la tasa de contracción volumétrica cambia. Esta microvariación afecta exactamente la fuerza con la que el acrílico curado se separa del molde texturizado, alterando sutilmente la nitidez de la impresión final.
La resina acrílica en bruto es notoriamente sensible a las condiciones ambientales antes de la polimerización. La humedad relativa y la temperatura del aire ambiente en el piso de la fábrica afectan directamente la viscosidad inicial del monómero líquido. Verter un lote de lámina acrílica con motivos decorativos en una mañana fría y seca da como resultado una dinámica de fluidos diferente en comparación con verterlo en una tarde húmeda. Estos cambios sutiles cambian la profundidad con la que la resina penetra los valles microscópicos de un molde texturizado.
Las herramientas físicas utilizadas para estampar patrones se degradan con el tiempo. En la extrusión de gran volumen, los pesados rodillos de acero aplastan el plástico caliente miles de veces por turno. Tras meses de fricción continua, los bordes más afilados del rodillo estampado se desgastan a nivel microscópico. Un lote ejecutado en un rodillo nuevo presentará inherentemente una textura más profunda y agresiva que un lote ejecutado seis meses después, justo antes de la recalibración de las herramientas.
Los paneles arquitectónicos rara vez son sólo de plástico transparente. Los proyectos suelen exigir acabados esmerilados, tintes específicos o partículas que difundan la luz. La introducción de estabilizadores UV o pigmentos de color modifica fundamentalmente el comportamiento químico de la mezcla de polímeros. Ciertos aditivos aumentan la rigidez del plástico fundido o aceleran los tiempos de curado. Incluso una diferencia de una fracción de porcentaje en estas formulaciones entre lotes cambiará la forma en que el material recibe y retiene una impresión texturizada.
Los equipos industriales requieren un reinicio constante. Cambiar una línea de producción de una lámina transparente lisa a un perfil texturizado significa que los operadores deben recalibrar las presiones hidráulicas, ajustar las temperaturas del baño de agua y restablecer los labios del troquel. Los cambios mecánicos de la línea de base significan que una máquina podría aplicar una presión ligeramente diferente un martes en comparación con el viernes anterior. Estas microinconsistencias de calibración se traducen directamente en una variación de la textura física.
Para los gerentes de adquisiciones y diseñadores estructurales, la cuestión crítica es cómo estas variaciones microscópicas causan fallas en cascada en el piso de ensamblaje. Una fracción de milímetro puede parecer aceptable en una ficha técnica, pero puede arruinar la integridad estética y estructural de una construcción terminada.
Cuando se utilizan configuraciones LED con iluminación de borde, la coherencia en la transmisión de luz no es negociable. La profundidad de un patrón de superficie dicta exactamente cómo se dispersan las ondas de luz. Si un nuevo lote presenta una textura marginalmente menos profunda, la difusión disminuye. Esto crea puntos calientes deslumbrantes donde los diodos LED individuales se hacen visibles a través del panel. Por el contrario, un patrón más profundo dispersa la luz de manera demasiado agresiva, lo que reduce la salida total de lúmenes y crea una iluminación desigual en una instalación de varios paneles.
Las grandes divisiones de tiendas minoristas y los extensos revestimientos de paredes requieren unir varias hojas una al lado de la otra. Si un fabricante intenta unir a tope un panel con una tolerancia de espesor positiva del cuatro por ciento contra un panel con una tolerancia negativa del cuatro por ciento, el reborde físico resultante es muy visible. Además, si la profundidad del patrón geométrico no se alinea perfectamente a lo largo de la costura, el flujo visual continuo se interrumpe, lo que da como resultado un acabado descuidado y poco profesional.
En muebles personalizados y marcos arquitectónicos, los plásticos texturizados deben integrarse perfectamente con extrusiones de aluminio y canales de madera. Si una lámina estampada es gruesa, no se deslizará dentro de los canales metálicos premecanizados, lo que obligará a los trabajadores a perder horas fresando o lijando los bordes. Si se adelgaza, el panel vibra y requiere juntas de silicona sucias para asegurarlo. Además, las fresadoras CNC automatizadas dependen de distancias focales exactas. La variación no contabilizada de la profundidad de la superficie provoca cortes incompletos, piezas de grabado arruinadas y materiales desechados.
Seleccionar el proceso de fabricación correcto es la decisión más importante que puede tomar un comprador para mitigar la variación. Debe sopesar la complejidad estética de su diseño con sus requisitos de tolerancia de ingeniería.
El acrílico fundido es la mejor opción para aplicaciones estéticas de alta gama. Debido a que la resina líquida se adapta perfectamente a los moldes de vidrio, logra texturas increíblemente complejas, profundas y orgánicas que los rodillos de metal simplemente no pueden replicar. Ofrece una claridad óptica superior y una mayor resistencia térmica, evitando grietas durante el mecanizado CNC agresivo.
Sin embargo, debido a la física natural de la contracción del líquido y al ensamblaje manual del molde, las láminas fundidas sufren una variación más amplia de un lote a otro. Si su proyecto exige una estricta uniformidad dimensional en cientos de paneles, las fluctuaciones de profundidad percibidas en el material fundido pueden representar un desafío.
El acrílico extruido es la columna vertebral de la fabricación rentable y de gran volumen. La precisión digital del sistema de rodillos mecánicos garantiza un espesor muy uniforme. Debido a que la presión hidráulica se controla constantemente, las láminas extruidas mantienen tolerancias excepcionalmente estrictas. Esto minimiza matemáticamente la variación entre lotes, lo que la convierte en la opción de ingeniería superior para marcos estructurales y cerramientos de iluminación precisos.
La desventaja es que el laminado mecánico limita la profundidad y complejidad de la textura. Además, las láminas extruidas tienen un peso molecular ligeramente menor, lo que requiere velocidades de avance más lentas durante el fresado CNC para evitar que el plástico se derrita y se pegue a la broca de corte.
Mitigar los riesgos de variación de lotes requiere una gestión proactiva de la cadena de suministro. Un polímero texturizado no es un producto genérico que puedas reordenar a ciegas seis meses después y esperar una perfección microscópica. Implemente estas estrategias empíricas para proteger su línea de producción.
El método más infalible para eliminar la variación es omitir por completo varios lotes. Un número de lote garantiza que el material se produjo utilizando exactamente el mismo lote de resina cruda, condiciones ambientales idénticas y la misma calibración de la máquina. Calcule el volumen total de su proyecto por adelantado, agregue un excedente estándar del diez por ciento para errores de fabricación y emita una única orden de compra. Esto garantiza que la contracción por curado y el desgaste de los rodillos sigan siendo idénticos en todo su inventario.
Depender de una muestra de material que ha estado en su biblioteca de diseño durante dos años es un gran error de adquisición. Los moldes se degradan y las formulaciones de resina se actualizan. Solicite siempre una muestra de inspección del primer artículo cortada directamente de la producción actual asignada a su pedido. Esto permite a su equipo de ingeniería verificar los espesores exactos con calibradores digitales antes de autorizar un envío de carga masivo.
Nunca asuma dimensiones estándar. Si su diseño requiere colocar una lámina estándar de 1220x2440 mm en un canal de aluminio ajustado, comuníqueselo claramente. Solicite las hojas de datos técnicos oficiales y confirme si su tolerancia estándar se alinea con sus requisitos de mecanizado, o si necesitan ordenar y seleccionar las hojas más uniformes de una tirada específica para su proyecto.
Navegar por las tolerancias de los polímeros requiere un socio proveedor que priorice la precisión técnica y el control de calidad riguroso. Las instalaciones equipadas con infraestructura moderna producen inherentemente materiales más estables. Al utilizar una calibración digital avanzada y un monitoreo automatizado del espesor en las líneas de fundición y extrusión, los fabricantes pueden combatir las variables naturales de la producción de plástico.
Para construcciones comerciales que requieren dimensiones específicas, la obtención de una lámina acrílica con patrón Allsign garantiza el acceso a tamaños arquitectónicos estándar como 1220x2440 mm y 1220x1830 mm, con capacidades de espesor de precisión que van desde un delicado 1,8 mm hasta un robusto 30 mm. Ya sea que necesite paneles de alta transmitancia para iluminación o texturas 3D profundas para muebles personalizados, asociarse con un proveedor B2B dedicado garantiza una comunicación transparente con respecto a los números de lote, las tolerancias y las capacidades estructurales.
Las variaciones en la profundidad del patrón son una realidad inevitable en la fabricación de plástico, impulsadas por la dinámica térmica, la contracción por curado y el desgaste mecánico de las herramientas. Si bien un desplazamiento de una fracción de milímetro puede causar dolores de cabeza a la hora de realizar uniones perfectas o una difusión precisa de los LED, no tiene por qué arruinar la construcción final.
Al comprender las diferencias fundamentales de ingeniería entre los procesos de fundición y extrusión, podrá especificar el material adecuado para sus necesidades estructurales. Combine este conocimiento con prácticas de adquisiciones estratégicas, como ordenar lotes de un solo lote y verificar muestras actuales. Si está listo para asegurar materiales dimensionalmente estables y de alta transmitancia para su próximo proyecto arquitectónico, consulte con su proveedor para fijar las especificaciones exactas que exige su diseño.
No. Las ligeras variaciones son un resultado esperado de las tolerancias de espesor estándar de la industria y las limitaciones físicas de las herramientas de impresión a lo largo del tiempo. Una variación sólo se clasifica como un defecto verdadero si excede explícitamente el porcentaje de tolerancia establecido por el fabricante para esa línea de producción específica.
Los materiales extruidos suelen mantener una tolerancia más estricta de aproximadamente +/- 5 % debido a la calibración digital de los rodillos. Los materiales fundidos, que dependen del curado de resina líquida dentro de moldes estáticos, generalmente exhiben una tolerancia más amplia que oscila entre +/- 10% y 15%, dependiendo del volumen total de la lámina.
Los calibradores digitales estándar a menudo no logran capturar la verdadera profundidad de una superficie texturizada debido a los picos y valles desiguales. Los ingenieros de control de calidad utilizan micrómetros de profundidad especializados con yunques con punta de aguja o láseres de inspección óptica automatizados para mapear la variación topográfica exacta a lo largo de la hoja.
Sí, puede. Un patrón profundamente grabado crea variaciones en el espesor de la sección transversal de la hoja. Los valles más profundos de la textura actúan como concentradores de tensiones. Si el panel se somete a una fuerza contundente intensa o a una expansión térmica extrema, es más probable que se propaguen microfracturas desde estos puntos más delgados y débiles.
El método más eficaz es proporcionarle a su proveedor el número de lote original de su orden de compra anterior. Si no está disponible, envíeles un recorte físico de su material existente para que su equipo de ingeniería pueda analizar el espesor y hacer coincidir la profundidad de la textura tan estrechamente como lo permitan las herramientas actuales.


